
Warum Hartmetall-Schermesser für die Verarbeitung von GO-Stahl mit hohem Siliziumgehalt unerlässlich sind
Kornorientierter Elektrostahl ist das Rückgrat der Herstellung von Transformatorkernen, und keine Sorte ist anspruchsvoller als kornorientierter Stahl mit hohem Siliziumgehalt. Seine überlegenen magnetischen Eigenschaften haben ihren Preis: Der gleiche Siliziumgehalt, der Kernverluste reduziert, macht das Material abrasiv, hart und schwer zu scheren. Genau aus diesem Grund sind Hartmetall-Schermesser zum Industriestandard geworden. Sie bieten die Verschleißfestigkeit, Kantenstabilität und Schnittgenauigkeit, die kornorientierter Stahl mit hohem Siliziumgehalt erfordert, und schützen so sowohl die Produktqualität als auch die Produktionsökonomie.
Kornorientierte Stähle mit hohem Siliziumgehalt verstehen
Kornorientierter Stahl mit hohem Siliziumgehalt, auch als kornorientierter Elektrostahl bekannt, enthält typischerweise 2,9 bis 3,5 Gewichtsprozent Silizium. Der Zusatz von Silizium erhöht den elektrischen Widerstand, wodurch Wirbelstromverluste in Transformatorkernen deutlich reduziert werden. Ein kontrollierter Walz- und Glühprozess erzeugt eine Goss-Textur, die die Kristallkörner in Walzrichtung ausrichtet, um die Magnetflussleitung zu optimieren.
Transformatorhersteller verlassen sich auf dieses Material, um Kerne zu bauen, die Leerlaufverluste minimieren und zuverlässig bei hohen Flussdichten arbeiten. Es wird häufig in Leistungstransformatoren, Verteilungstransformatoren und großen Generatorstatoren eingesetzt, wo sich der magnetische Wirkungsgrad direkt in Betriebseinsparungen niederschlägt. Allerdings stellen dieselben metallurgischen Eigenschaften, die diesen Stahl magnetisch wirksam machen, auch große Herausforderungen für Schneidwerkzeuge dar.
Der Kompromiss: Ein höherer Siliziumgehalt verbessert die magnetische Leistung, erhöht jedoch die Härte und Sprödigkeit, wodurch der Stahl deutlich schwerer zu scheren ist als herkömmlicher kohlenstoffarmer Stahl.
Warum Standardklingen mit Siliziumstahl zu kämpfen haben
Herkömmliche Schermesser, typischerweise aus Schnellarbeitsstahl oder Werkzeugstahl gefertigt, verschleißen bei der Verarbeitung von kornorientiertem Stahl mit hohem Siliziumgehalt schnell. Drei Faktoren beschleunigen den Verschleiß der Klinge:
- Schleifoxidbeschichtung: Die auf der Stahloberfläche aufgebrachte Isolierbeschichtung ist stark abrasiv und wirkt wie Schleifpapier auf die Klingenkante.
- Kaltverfestigung: Der Schervorgang selbst verhärtet die Schnittzone, wodurch nachfolgende Schnitte immer schwieriger werden.
- Hohe Materialhärte: Mit Härtewerten, die weit über denen von gewöhnlichem Kohlenstoffstahl liegen, verursacht Siliziumstahl eine schnellere Kantenverrundung und Mikroabplatzungen.
Da die Klinge stumpf wird, kann sie das Material nicht sauber brechen. Stattdessen wird das Blech gedehnt und dann zerrissen, wodurch an der Schnittkante ausgeprägte Grate entstehen. Hier verändern Hartmetall-Schermesser die Wirtschaftlichkeit und Qualität des gesamten Prozesses.
| Leistungsfaktor | Schnellarbeitsstahlklinge | Hartmetall-Schermesser |
|---|---|---|
| Härte | 63 bis 67 HRC | 85 bis 94 HRA |
| Verschleißfestigkeit | Mäßig | Ausgezeichnet |
| Kantenstabilität | Fair | Überlegen |
| Nachschleifintervall | Kurz | 3 bis 5 Mal länger |
| Gratkontrolle | Zersetzt sich schnell | Konsequent |
Die Hauptvorteile von Hartmetall-Schermessern
Wolframcarbid-Klingen vereinen extreme Härte mit ausreichender Zähigkeit, um starken Scherkräften standzuhalten. Die Hartmetallmatrix bietet mehrere spezifische Vorteile für die Verarbeitung von kornorientiertem Stahl mit hohem Siliziumgehalt:
- Längere Standzeit zwischen den Nachschleifvorgängen
- Gleichbleibende Kantengeometrie über lange Produktionsläufe hinweg
- Sauberer Bruch mit minimalem Grat und Mikrorissen
- Höhere Schergeschwindigkeiten ohne übermäßige Wärmeentwicklung
Im Gegensatz zu Werkzeugstahl, der bei erhöhten Temperaturen erweicht, behält Hartmetall seine Härte auch unter anspruchsvollen thermischen und mechanischen Belastungen. Obwohl die anfänglichen Anschaffungskosten einer Hartmetallklinge höher sind als die einer Schnellarbeitsstahlklinge, sind die Kosten pro Schnitt deutlich niedriger. Weniger Klingenwechsel bedeuten weniger Ausfallzeiten, weniger Ausschuss und geringere Arbeitskosten für den Werkzeugwechsel.
Wie sich die Schnittqualität auf die Leistung des Transformatorkerns auswirkt
Grathöhe und Kantenqualität bestimmen direkt, ob ein Transformatorkern seine magnetischen Verlustziele erreicht. Übermäßige Grate erzeugen einen elektrischen Kontakt zwischen benachbarten Lamellen, wodurch interlaminare Ströme fließen und die Wirbelstromverluste steigen. Hartmetallklingen erzeugen eine saubere, quadratische Scherfläche, wodurch die Grathöhe unter akzeptablen Schwellenwerten bleibt und die Isolierung zwischen den Lamellen erhalten bleibt.
Präzise geschnittene Bleche verbessern zudem den Stapelfaktor. Glatte, flache Kanten sorgen dafür, dass die Lamellen eng aneinander sitzen, wodurch die effektive Querschnittsfläche des Kerns vergrößert und die Anzahl der Bleche reduziert wird, die zum Erreichen eines Zielflussquerschnitts erforderlich sind.
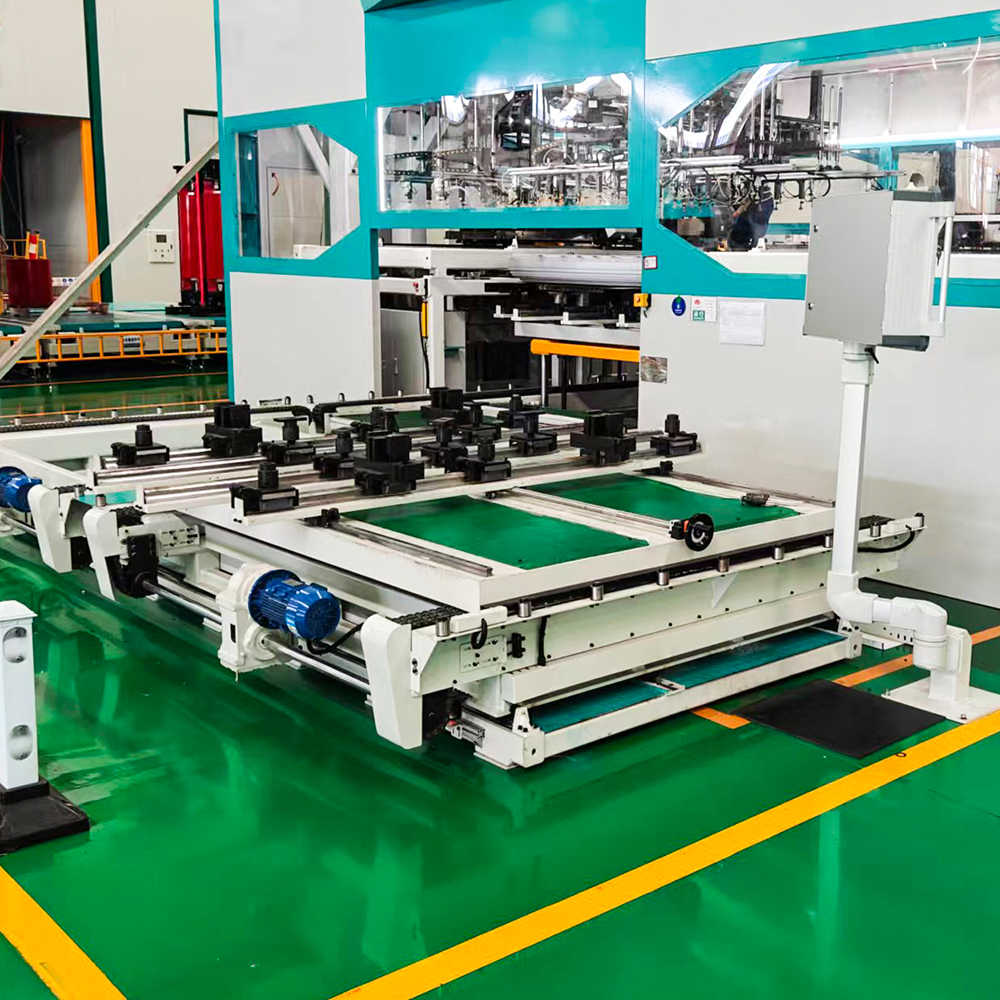
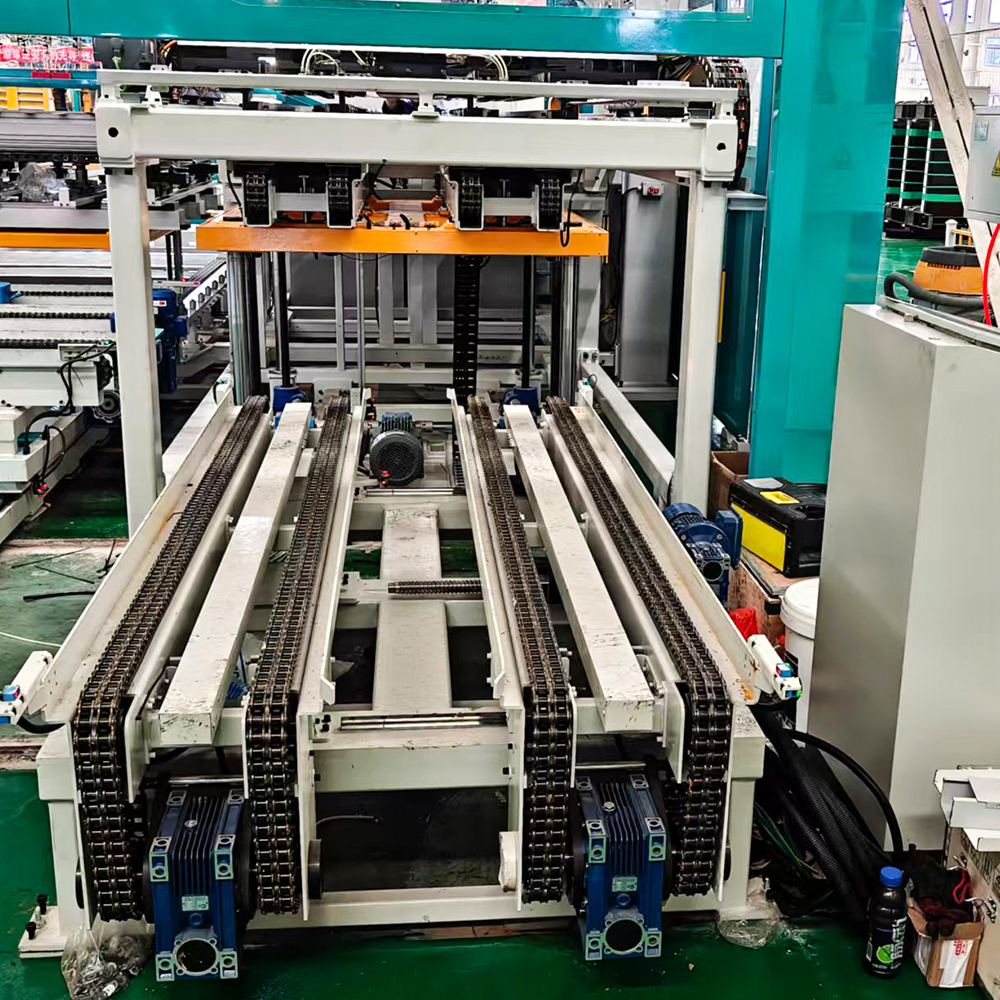
 Automatische Inline-Transformatorkernstapel-Produktionslinie ZXD-440 Diese Linie ist direkt mit der Querschneidelinie verbunden und ermöglicht so das gleichzeitige Scheren und Stapeln ohne manuelle Handhabung. Es sorgt für eine gleichbleibende Maßhaltigkeit aller Laminierungen, was für nachfolgende automatische Stapelvorgänge von entscheidender Bedeutung ist. Produkt anzeigen →
Nachgeschaltete Geräte wie automatische Kernstapellinien hängen von der Maßhaltigkeit der eingehenden Bleche ab. Eine Klinge, die nur um ein paar Mikrometer abweicht, führt zu fortschreitenden Stapelfehlern, die sich über Tausende von Laminierungen hinweg vervielfachen.
Hartmetallklingen in modernen Querteilanlagen aus Siliziumstahl
Die moderne Verarbeitung von Siliziumstahl basiert auf Hochgeschwindigkeits-Ablänglinien, die das Abwickeln, Nivellieren, Scheren und Stapeln in einem kontinuierlichen Ablauf integrieren. Diese Linien laufen mit hohem Durchsatz und jeder Messerwechsel führt zu Ausfallzeiten. Hartmetall-Schermesser reduzieren Wartungsstopps und sorgen für eine stabile Präzision, was sie für automatisierte Produktionsumgebungen unverzichtbar macht.
Hersteller wie Jiangsu Jingtianxia Electric Technology, ein Anbieter von Zuschnittlinien aus Siliziumstahl , entwerfen ihre Scherstationen entsprechend den Möglichkeiten von Hartmetallwerkzeugen. Die auf Länge geschnittene Linie HJDZ440 aus Siliziumstahl ist beispielsweise so konstruiert, dass enge Maßtoleranzen über lange Chargen hinweg eingehalten werden – genau die Betriebsbedingungen, in denen Hartmetallklingen hervorragende Leistungen erbringen.
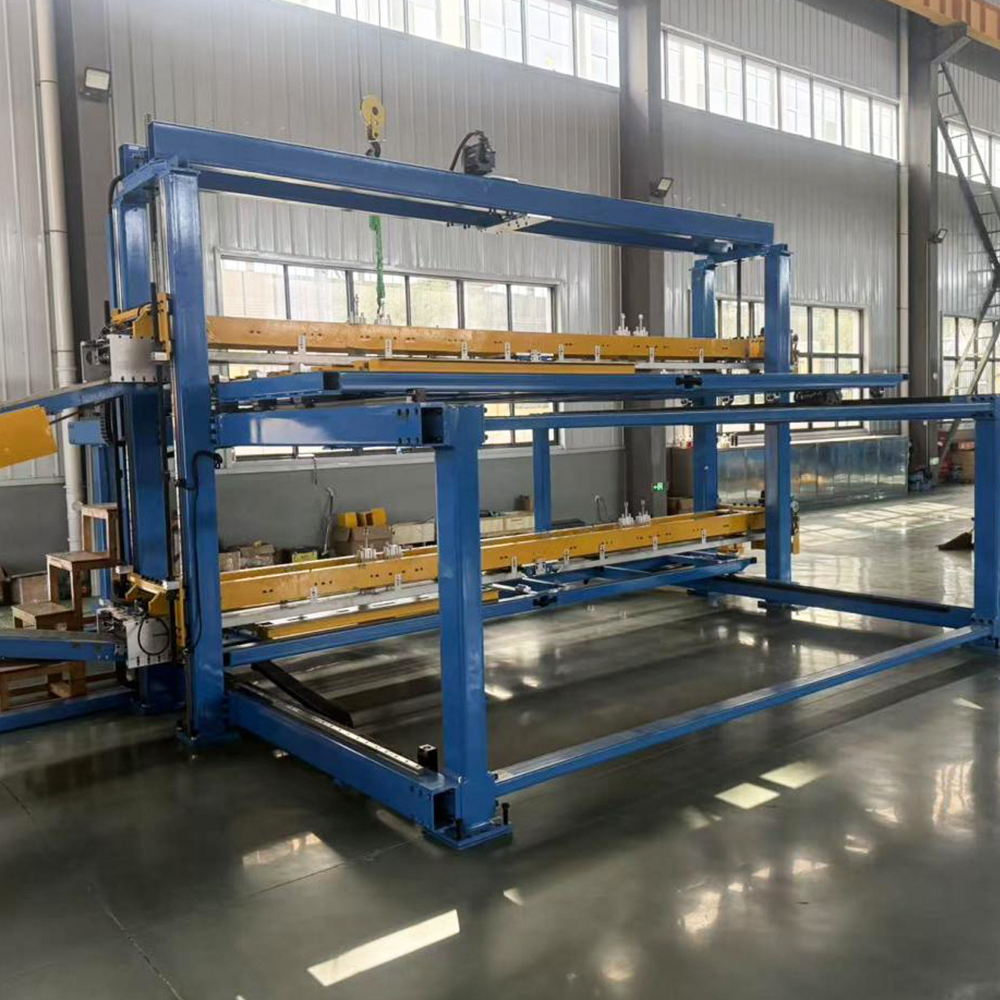 HJ-DZ-440 Zuschnittlinie aus Siliziumstahl Hochpräzise Scherlinie mit Siemens-Servosteuerung und Hartmetallwerkzeugen, die eine Schnittgenauigkeit von ±0,2 mm erreicht. Es unterstützt sowohl Offline- als auch Inline-Stapelung und eignet sich daher für die Produktion großer Chargen, bei denen Kantenqualität und Wiederholbarkeit von entscheidender Bedeutung sind. Produkt anzeigen →
Für Betriebe mit schmaleren Bandbreiten oder geringeren Dickenbereichen bietet die Siliziumstahl-Scherlinie HJDZ300 den gleichen Schwerpunkt auf Kantenqualität und Wiederholbarkeit und setzt wiederum auf Hartmetall-Schermesser, um konsistente Ergebnisse zu liefern.
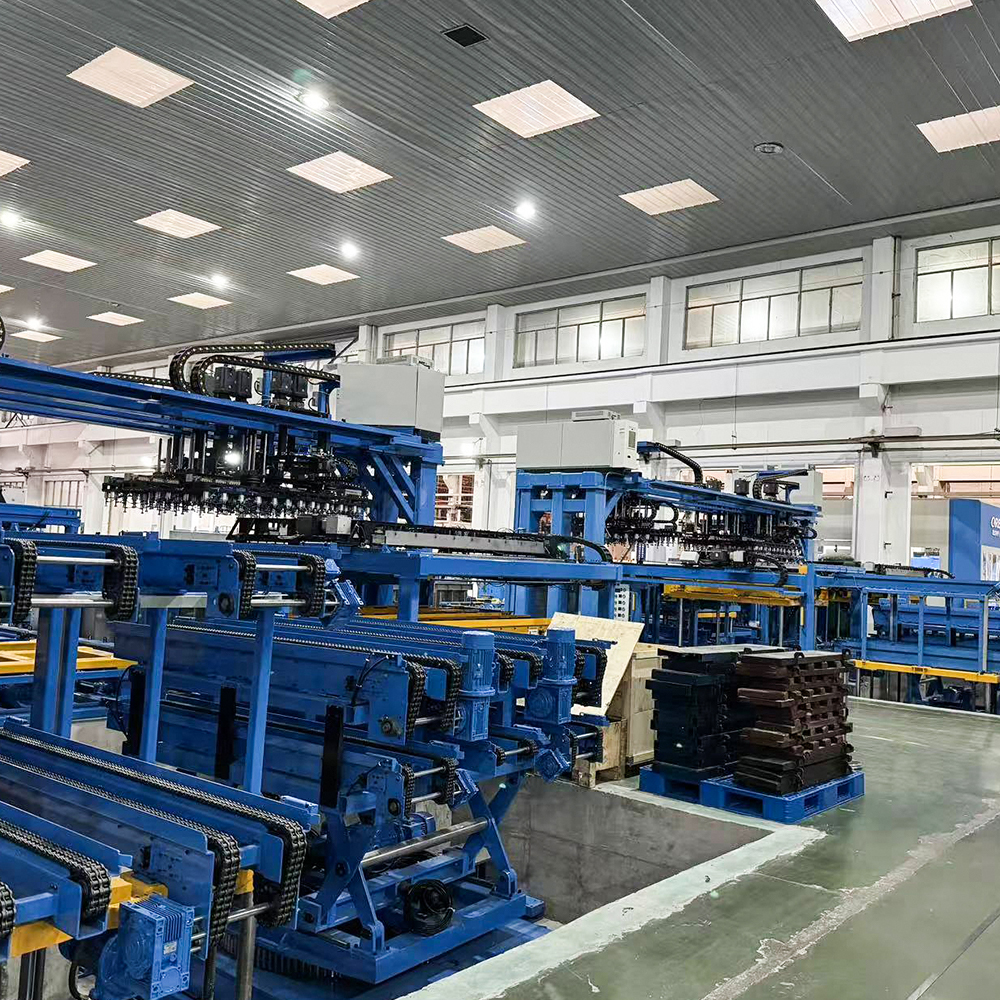 HJ-DZ-300 Siliziumstahl-Scherlinie Kompakte Scherenlinie für kleine und mittlere Transformatorenhersteller mit Bearbeitungsbreiten bis 300 mm. Es bietet die gleiche Präzision wie größere Modelle, mit servogesteuerter Genauigkeit und geringem Geräuschpegel, ideal für die Produktion mehrerer Sorten und kleiner Chargen. Produkt anzeigen →
Auswahl der richtigen Hartmetallsorte und Geometrie
Nicht alle Hartmetallklingen funktionieren gleich. Die effektive Verarbeitung von kornorientiertem Stahl mit hohem Siliziumgehalt hängt von der Abstimmung der Sorte und Geometrie auf die spezifischen Linienparameter ab.
Hartmetallsorte
Ein höherer Kobaltgehalt erhöht die Zähigkeit, verringert jedoch die Härte. Ein geringerer Kobaltgehalt verbessert die Verschleißfestigkeit, erhöht jedoch die Sprödigkeit. Bei den meisten Scheranwendungen für Siliziumstahl werden Sorten mit einem Kobaltgehalt zwischen 6 % und 15 % verwendet, um Schlagfestigkeit und Standzeit in Einklang zu bringen.
Klingengeometrie
- Span- und Freiwinkel steuern die Spannungsverteilung beim Scheren.
- Eine stabile Schneidkante mit kontrolliertem Honradius verhindert Ausbrüche beim ersten Kontakt.
- Ausreichender Rückenabstand verringert die Reibung zwischen der Klinge und dem abgezogenen Blech.
Maximierung der Klingenlebensdauer durch Wartung
Durch regelmäßige Inspektion und rechtzeitiges Nachschleifen bleiben Hartmetall-Schermesser in optimalem Zustand. Klingen sollten nachgeschliffen werden, bevor ein Kantenbruch sichtbar wird, da versteckte Mikroabsplitterungen weitere Schäden beschleunigen. Präzisionsschleifgeräte und qualifizierte Bediener sind unerlässlich, um die ursprüngliche Schnittgeometrie ohne Schleifverbrennungen wiederherzustellen.
Auch die Schmierung und das Klemmmoment beeinflussen die Messerstabilität, daher sollten Bediener die Spezifikationen des Maschinenherstellers für jede Scherlinie befolgen. Das Bereithalten eines Ersatzklingensatzes reduziert Notfallausfallzeiten und macht das geplante Nachschleifen zu einem routinemäßigen Bestandteil der Produktionsplanung.
Häufig gestellte Fragen
F1: Wie oft sollten Hartmetall-Schermesser nachgeschliffen werden?
Das Nachschleifintervall hängt von der Materialqualität, der Banddicke, der Schergeschwindigkeit und der Klingenqualität ab. Bei kornorientiertem Stahl mit hohem Siliziumgehalt halten Hartmetallklingen unter normalen Produktionsbedingungen in der Regel drei- bis fünfmal länger als Schnellarbeitsstahlklingen, wobei die Intervalle im Dauerbetrieb üblicherweise mehrere Wochen bis Monate betragen.
F2: Können Hartmetallklingen alle Siliziumstahlsorten verarbeiten?
Ja, bei richtiger Sortenauswahl und Kantengeometrie können Hartmetallklingen kornorientierte, siliziumreiche und sogar halbverarbeitete Elektrostähle scheren. Allerdings kann die optimale Hartmetallsorte je nach Materialhärte und Beschichtungstyp variieren.
F3: Warum treten auch bei Hartmetallklingen Grate auf?
Gratbildung kann auftreten, wenn der Klingenabstand falsch ist, der Klingenschutz abgenutzt ist oder die Blattauflage falsch ausgerichtet ist. Hartmetallmesser reduzieren die Grathäufigkeit, können jedoch mechanische Fehlausrichtungen in der Schermaschine nicht ausgleichen. Die routinemäßige Wartung der gesamten Scherstation bleibt von entscheidender Bedeutung.
Die Verarbeitung von kornorientiertem Stahl mit hohem Siliziumgehalt lässt keine Kompromisse zu. Die herausragende magnetische Leistung des Materials stellt außerordentliche Anforderungen an die Schneidwerkzeuge, und nur Hartmetall-Schermesser liefern dauerhaft die Kantenstabilität, Verschleißfestigkeit und gratfreies Schneiden, die für die moderne Transformatorenkernfertigung erforderlich sind. Die Entwicklung von verbesserte intelligente Verarbeitungsausrüstung verstärkt weiterhin diesen auf Präzision ausgerichteten Ansatz, und für Hersteller, die eine automatisierte Kernproduktion anstreben, ist die Wahl des Klingenmaterials keine untergeordnete Entscheidung über Verbrauchsmaterialien, sondern ein strategischer Faktor, der die Qualität des Kerns, die Produktionsverfügbarkeit und die langfristigen Betriebskosten bestimmt.
-
Mobil
+86-18351152766
-
E-Mail
479279940@qq.com
-
Adresse
Park Nr. 3, Dorf Jiangcun, Stadt Liangxu, Bezirk Jiangyan, Stadt Taizhou, Provinz Jiangsu, China


Urheberrecht© Jiangsu Jingtianxia Electric Technology Co., Ltd. Rights Reserved.Specializing In Transformer Core Manufacturing