
Kernstapel- und Montagelinien: Präzision, Prozess und Leistung
Die Herstellung von Transformatorkernen ist einer der kritischsten Prozesse in der Produktion elektrischer Geräte. Die Leistung, Effizienz und Zuverlässigkeit eines Transformators hängen im Wesentlichen davon ab, wie präzise sein Kern gestapelt und zusammengebaut ist. Kernstapel- und Montagelinien haben sich von manuellen, arbeitsintensiven Vorgängen zu hochautomatisierten, digital gesteuerten Systemen entwickelt, die beispiellose Präzision und Konsistenz bieten. In diesem Artikel werden die technischen Aspekte des Kernstapelns, die Entwicklung von Montagelinien und die messbaren Vorteile moderner Automatisierung untersucht.
Grundlegendes zur Kernstapelung in der Transformatorfertigung
Beim Kernstapeln werden dünne Bleche aus kornorientiertem Elektrostahl zu einem vollständigen Transformatorkern zusammengefügt. Diese Lamellen, typischerweise 20 Gauge oder dünner, sind auf jeder Seite mit Isoliermaterial beschichtet, um Wirbelstromverluste zu minimieren. Der Kern stellt einen geschlossenen Pfad für den magnetischen Fluss bereit, der die Primär- und Sekundärwicklungen verbindet, weshalb seine Konstruktion für die Leistung des Transformators von entscheidender Bedeutung ist.
Grundprinzipien der Kernkonstruktion
Der Kern muss mehrere technische Anforderungen erfüllen:
- Kontinuität des magnetischen Pfades: Die Lamellen müssen ausgerichtet sein, um ununterbrochene Magnetkreise zu erzeugen.
- Minimale Luftspalte: Stufenüberlappungsverbindungen erfordern Lücken von weniger als 2 mm, um Flussaustritt und lokale Erwärmung zu verhindern.
- Gratkontrolle: Das Schneiden dünner Stahlfäden muss minimiert werden, um Teilentladungen in ölgefüllten Transformatoren zu verhindern.
- Rechtwinkligkeit und Rechtwinkligkeit: Magnetische Kreise müssen präzise geometrische Beziehungen einhalten.
- Stapeldichtheit: Die richtige Kompression reduziert den Geräuschpegel und verhindert vibrationsbedingte Schäden.
Wichtige Erkenntnis: Der Spalt an Stufenüberlappungsverbindungen steht in direktem Zusammenhang mit der Effizienz des Transformators. Selbst geringfügige Fehlausrichtungen können die Leerlaufverluste um 3–5 % erhöhen und den Betriebsgeräuschpegel um mehrere Dezibel erhöhen. Moderne automatisierte Systeme sind darauf ausgelegt, über Tausende von Laminierschichten hinweg eine Präzision im Mikrometerbereich aufrechtzuerhalten.
Kernlaminierungsmaterialien und ihre Auswirkungen auf das Stapeln
Die Wahl des Kernmaterials hat grundsätzlichen Einfluss auf den Stapelprozess. Transformatorkerne verwenden hochwertigen kornorientierten Elektrostahl mit einem geringen Siliziumanteil, um Hystereseverluste zu reduzieren. Das Material wird zu dünnen Platten gerollt und mit Isolierschichten überzogen, um Wirbelstromverluste zu minimieren.
| Materielles Eigentum | Auswirkungen auf das Stapeln | Qualitätsaspekt |
|---|---|---|
| Kornorientierung | Bestimmt Schnittwinkel und Stapelrichtung | Für magnetische Eigenschaften muss eine konsistente Ausrichtung beibehalten werden |
| Isolierbeschichtung | Beeinflusst Verbindungsmethoden und Stapeldruck | Muss während der Handhabung intakt bleiben |
| Dickentoleranz | Beeinflusst die Genauigkeit der Stapelhöhe | Kumulative Dickenschwankungen wirken sich auf die Endabmessungen aus |
| Kantengratniveau | Erfordert Schneidausrüstung mit Präzisionssteuerung | Beeinflusst direkt die Stapeldichtheit und die Integrität der Isolierung |
Der Stapelprozess muss diese Materialeigenschaften berücksichtigen und gleichzeitig die Ausrichtung über Tausende von Laminierungen hinweg aufrechterhalten. Selbst bei hochwertigen Materialien hat die Stapelmethode erheblichen Einfluss auf die endgültige Leistung des Transformators.
Manuelles Stapeln vs. automatisiertes Stapeln
Die Branche ist weitgehend vom manuellen Stapeln zu automatisierten Systemen übergegangen. Während manuelles Stapeln in einigen Anwendungen nach wie vor üblich ist, stellt es inhärente Herausforderungen dar, die automatisierte Linien bewältigen.
Manuelle Stapeleigenschaften
- Arbeitsintensiver und zeitaufwändiger Prozess
- Anfällig für menschliches Versagen und Inkonsistenz
- Variable Stapeldichte und Ausrichtungsqualität
- Geringere Produktivität und höhere Arbeitskosten
- Verlässt sich stark auf die Fähigkeiten und die Schulung der Techniker
Vorteile des automatisierten Stapelns
- Konsistente, wiederholbare Stapelqualität über alle Produktionsläufe hinweg
- Eliminierung menschlicher Fehler bei der Laminierung
- Deutlich höhere Produktionskapazität
- Reduzierte Leerlaufverluste und geringere Betriebsgeräusche
- Niedrigere Arbeitskosten und verbesserte Sicherheit am Arbeitsplatz
Branchen-Benchmark: Automatisierte Kernstapelsysteme haben im Vergleich zu manuell gestapelten Kernen eine Geräuschreduzierung von etwa 5 Dezibel und eine Reduzierung der Leerlaufverluste von etwa 5 % gezeigt. Diese Verbesserungen bedeuten erhebliche Betriebseinsparungen über die gesamte Lebensdauer des Transformators.
Automatisierte Kernstapelsysteme: Architektur und Betrieb
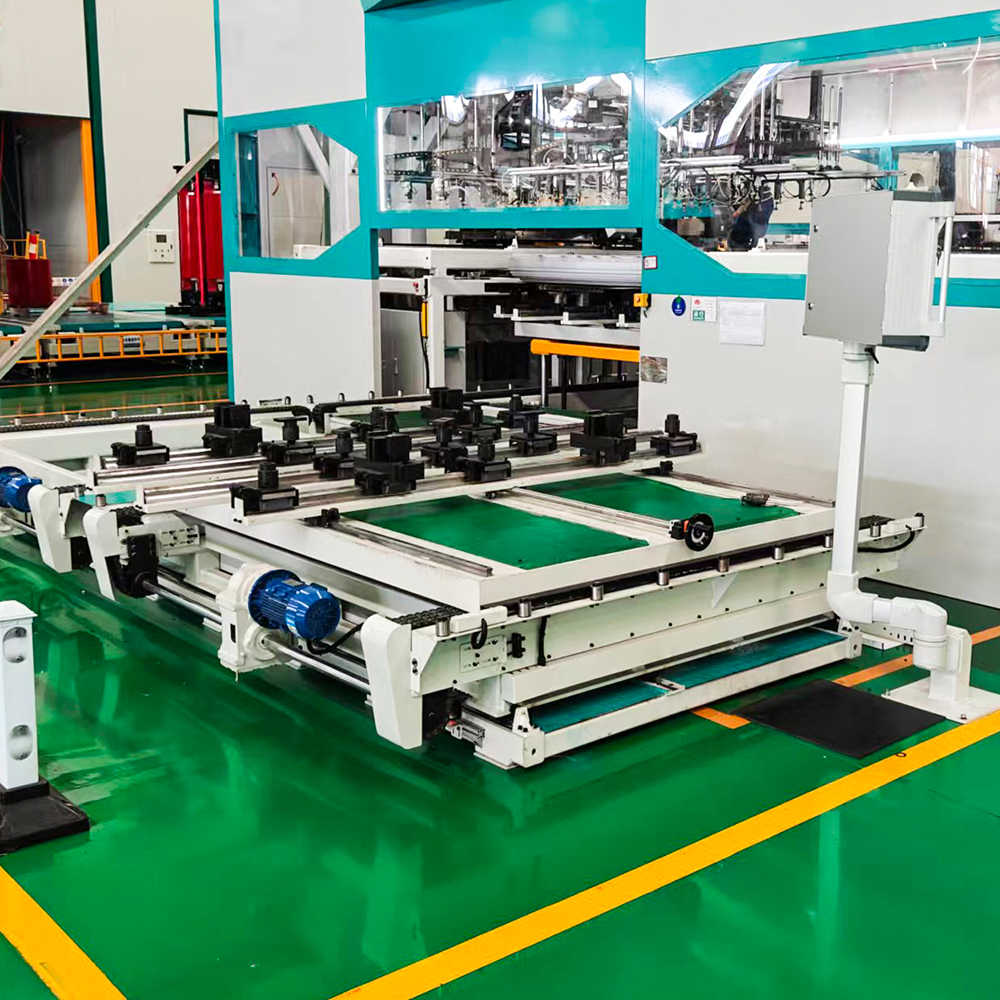
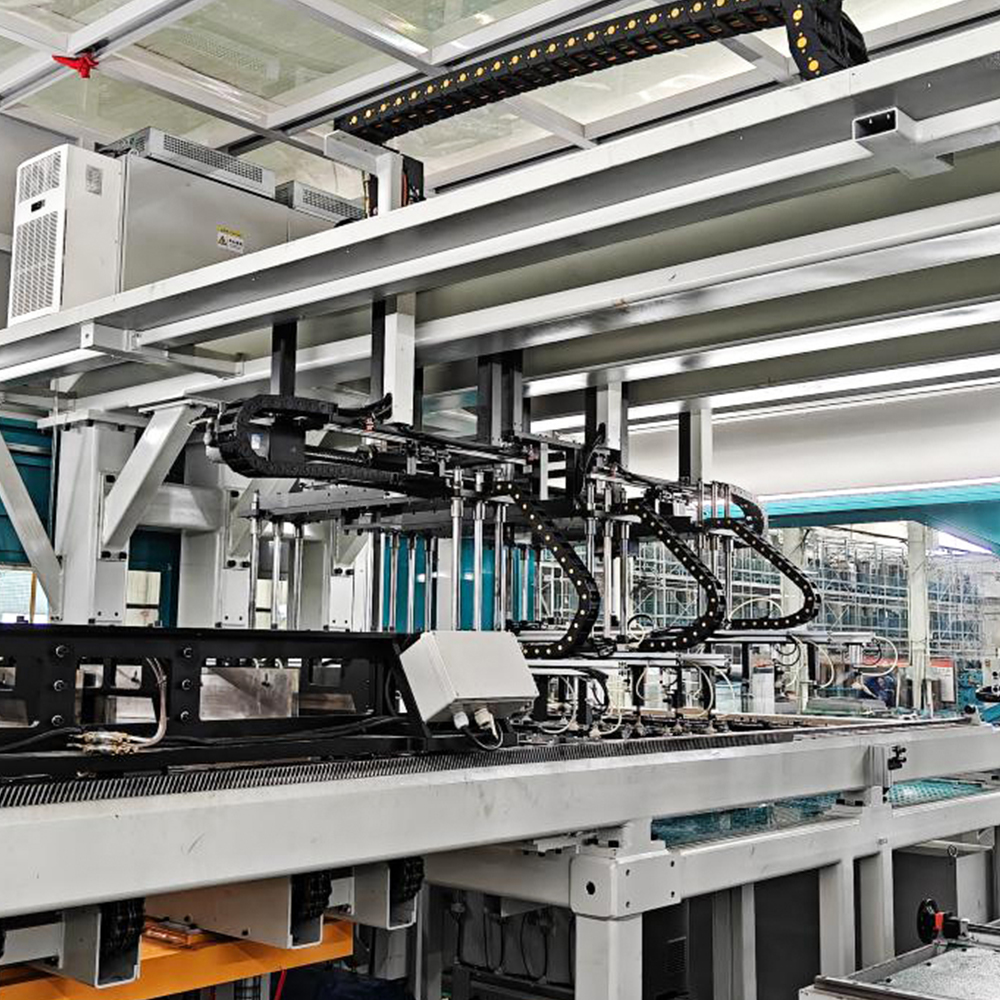
Modern Kernstapel- und Montagelinien Integrieren Sie Präzisionsschneiden mit automatisiertem Stapeln in einem kontinuierlichen oder halbkontinuierlichen Prozess. Die GEORG-Autostack-Serie veranschaulicht die Leistungsfähigkeit moderner Systeme.
Systemkomponenten
- Abwickeln und Füttern: Spulen aus Elektroband werden abgewickelt und unter Spannungskontrolle der Schneidanlage zugeführt.
- Präzisionsscheren: Servogesteuerte Schneideinheiten erzeugen Laminierungen mit einer Genauigkeit im Mikrometerbereich und kontrollierten Gratgraden.
- Zwischenförderung: Geschnittene Bleche werden mithilfe spezieller Fördersysteme zu Stapelpositionen transportiert.
- E-Stacker-Integration: Automatisierte Stapler positionieren jede Lamelle präzise auf dem wachsenden Stapel.
- Pressen und Umreifen: Fertige Stapel werden komprimiert und für die weitere Verarbeitung gesichert.
Stapelreihenfolge für E-Typ-Kerne
Eine typische automatisierte Stapelsequenz folgt einem systematischen Muster:
- Mittelbeinlamellen werden zugeführt und auf dem E-Stapel positioniert.
- Stapelförderer werden neu positioniert, um Außenbeinlamellen aufzunehmen.
- Auf beiden Seiten des Kerns sind Außenschenkelbleche angebracht.
- Die Lamellen des unteren Jochs werden gedreht und an der Basis positioniert.
- Oberjochlamellen werden auf einem separaten Stapel abgelegt.
- Der Vorgang wiederholt sich für jede Schicht und baut den Kern Schicht für Schicht auf.
Diese Sequenz, die pro Kern hunderte oder tausende Male ausgeführt wird, erfordert eine präzise Koordination mehrerer Förderer und Positionierungssysteme. Moderne Linien erreichen diese Koordination durch integriertes Datenmanagement und Echtzeitsteuerung.
Qualitätskontrolle beim Kernstapeln
Die Qualitätssicherung beim Stapeln ist für das Erreichen der Leistungsziele des Transformators von entscheidender Bedeutung. Während des gesamten Prozesses müssen mehrere kritische Parameter überwacht und gesteuert werden.
Kritische Qualitätsparameter
- Genauigkeit der Stapelhöhe: Muss den Designspezifikationen innerhalb enger Toleranzen entsprechen.
- Ebenenausrichtung: Jede Lamelle muss relativ zur darunter liegenden Schicht genau positioniert sein.
- Lückenkonsistenz: Die Überlappungsabstände der Stufen müssen über alle Verbindungen hinweg unter 2 mm bleiben.
- Gratkontrolle: Schnittbedingte Grate müssen minimiert werden, um Teilentladungen zu verhindern.
- Stapeldichtheit: Die Druckkraft muss gleichmäßig auf den gesamten Kern ausgeübt werden.
- Rechtwinkligkeit: Magnetische Kreise müssen senkrechte Beziehungen aufrechterhalten.
Mess- und Überprüfungsmethoden
- Lasermesssysteme zur Echtzeit-Höhen- und Positionsüberwachung
- Bildverarbeitungssysteme zur Dimensionsüberprüfung
- Sensor-Feedback zur Kraftkontrolle beim Pressen
- Datenprotokollierung zur Rückverfolgbarkeit und Prozessoptimierung
- Überprüfung der Abmessungen nach dem Stapeln mittels Koordinatenmessung
Diese Qualitätskontrollmaßnahmen sind nur wirksam, wenn sie in den Stapelprozess selbst integriert werden. Automatisierte Linien mit Sensor-Feedback-Systemen können Abweichungen in Echtzeit erkennen und korrigieren und so eine gleichbleibende Qualität bei jedem produzierten Kern gewährleisten.
Innovationen in der Core-Stacking-Technologie
Jüngste Innovationen in der Kernstapeltechnologie haben die Fertigungslandschaft verändert. Die Entwicklung intelligenter, vollautomatischer Produktionslinien stellt einen bedeutenden Meilenstein in der Branche dar.
Digitale Integration und Industrie 4.0
Moderne Hülsenstapelanlagen verfügen über eine direkte Datenübertragung vom Schneidsystem zur Stapelanlage. Diese Integration ermöglicht:
- Digitale Parametereinstellung für verschiedene Transformatormodelle
- Schneller Wechsel zwischen Produktspezifikationen
- Automatische Anpassung von Schnittwinkeln und Stapelreihenfolge
- Echtzeit-Datenerfassung zur Qualitätsüberwachung
- Zentralisiertes digitales Management des gesamten Produktionsprozesses
Offline vs. Inline-Stacking
- Inline-Stacking: Das Stapelsystem ist direkt in die Schneidlinie integriert und ermöglicht so eine kontinuierliche Produktion. Geeignet für die großvolumige, standardisierte Kernproduktion.
- Offline-Stacking: Der Zusammenbau der Kernpakete erfolgt getrennt vom Schneidprozess. Dies ermöglicht eine flexiblere Planung und eignet sich für größere, komplexere Kerne.
Beide Ansätze bieten deutliche Vorteile und die Wahl hängt von den Produktionsanforderungen, der Kerngröße und dem Volumen ab. Einige Hersteller nutzen hybride Ansätze, um die Effizienz verschiedener Produktlinien zu maximieren.
Leistungsvorteile des Precision Core Stacking
Präzision bei der Kernstapelung führt direkt zu Leistungsverbesserungen des Transformators. Automatisierte Stapellinien bieten konsistente, messbare Vorteile, die sich auf den gesamten Lebenszyklus des Transformators auswirken.
Reduzierte Leerlaufverluste
Präzise Stapelung reduziert den magnetischen Widerstand und minimiert Wirbelstromverluste. Automatisierte Systeme können im Vergleich zur manuellen Stapelung eine Verlustreduzierung von etwa 5 % erreichen, was zu erheblichen Energieeinsparungen über die gesamte Betriebslebensdauer des Transformators führt.
Geringeres Betriebsgeräusch
Eine konsistente Stapeldichtheit und -ausrichtung reduziert Magnetostriktionseffekte, die zum Brummen des Transformators führen. Für Transformatoren, die mit automatisierten Stapelsystemen gebaut wurden, wurde eine Reduzierung des Geräuschpegels um etwa 5 Dezibel dokumentiert.
Erhöhte Zuverlässigkeit
Präzises Stapeln verringert das Risiko von Hot Spots, Teilentladungen und mechanischer Ermüdung. Diese Faktoren tragen zu einer längeren Lebensdauer des Transformators und einem geringeren Wartungsaufwand bei.
Gleichbleibende Qualität
Automatisierte Linien erzeugen bei allen Kernen identische Qualitätsniveaus und verhindern so Schwankungen, die durch Geschicklichkeit oder Ermüdung des Bedieners entstehen. Diese Konsistenz ist für die Erfüllung strenger Kundenspezifikationen und behördlicher Anforderungen unerlässlich.
Kernstapeltische und Ausrüstung
Für die Kernstapelung sind robuste Geräte erforderlich, die dem Gewicht und den Abmessungen der Transformatorkerne standhalten können. Stapeltische bilden die Grundlage für manuelle und automatisierte Montageprozesse.
Wichtige Gerätespezifikationen
- Kapazitätsbereich: Stapeltische sind mit Kapazitäten von 1 Tonne bis 300 Tonnen und mehr erhältlich.
- Stapelhöhe: Systeme können Stapelhöhen von bis zu 1.800 mm oder mehr aufnehmen.
- Anzahl der Beine: Die Ausrüstung kann Kerne mit bis zu 5 Beinen tragen.
- Positionierungsmethoden: Stapelstifte, Seitenanschläge und Eckanschläge sorgen für eine präzise Laminierungspositionierung.
- Zusätzliche Ausrüstung: Presseinheiten, Umreifungssysteme und Vorstapellagerregale steigern die Produktionseffizienz.
Diese Gerätespezifikationen bestimmen die Typen und Größen der Transformatoren, die hergestellt werden können. Hersteller wählen Geräte basierend auf ihrem Produktportfolio und ihren Produktionsanforderungen aus.
Häufige Fragen zu Kernstapel- und Montagelinien
F1: Was ist Kernstapelung bei der Transformatorenherstellung?
Beim Kernstapeln werden dünne, kornorientierte Elektroblechlamellen zur Kernstruktur eines Transformators zusammengefügt. Die Lamellen werden präzise ausgerichtet und Schicht für Schicht gestapelt, um einen vollständigen Magnetkreis zu bilden. Dieser Prozess erfordert eine Genauigkeit im Mikrometerbereich, um eine optimale Transformatorleistung sicherzustellen.
F2: Was ist der Unterschied zwischen manueller und automatisierter Kernstapelung?
Beim manuellen Stapeln sind qualifizierte Techniker für die individuelle Positionierung jeder Lamelle erforderlich, während beim automatischen Stapeln Präzisionsgeräte mit Servosteuerung und Sensorrückmeldung zum Einsatz kommen. Automatisierte Systeme bieten im Vergleich zu manuellen Methoden eine höhere Konsistenz, schnellere Produktionsgeschwindigkeiten und eine bessere Qualitätskontrolle. Die meisten modernen Transformatorenhersteller verwenden automatisierte Stapelung für Leistungstransformatoren.
F3: Was sind Stufenüberlappungsverbindungen beim Stapeln von Kernen?
Stufenüberlappungsverbindungen sind die Methode, bei der benachbarte Bleche im Kern überlappt werden, um Luftspalte zu reduzieren und Flussverluste zu minimieren. Der Spalt an der Stufenüberlappung muss unter 2 mm gehalten werden, um lokale Erwärmung und Energieverluste zu verhindern. Die richtige Ausrichtung der Stufenüberlappung ist für die Effizienz des Transformators von entscheidender Bedeutung.
F4: Welche Faktoren beeinflussen die Qualität der Kernstapelung?
Zu den kritischen Faktoren gehören die Genauigkeit der Laminierungsausrichtung, die Stapelfestigkeit, die Spaltkontrolle an Stufenüberlappungsverbindungen, die Grathöhe beim Schneiden, die Rechtwinkligkeit der Magnetkreise und die Konsistenz des Stapeldrucks. Jeder Faktor muss sorgfältig kontrolliert werden, um eine optimale Transformatorleistung zu erreichen.
F5: Welche Vorteile bietet das automatische Stapeln von Kernen?
Das automatisierte Kernstapeln liefert eine gleichbleibende Qualität, eliminiert menschliches Versagen, erhöht die Produktionskapazität, senkt die Arbeitskosten und verbessert die Sicherheit. Außerdem entstehen Kerne mit geringeren Leerlaufverlusten und geringerem Betriebsgeräusch im Vergleich zu manuell gestapelten Kernen.
F6: Wie funktioniert ein E-Stacker bei der Kernmontage?
Ein E-Stapler ist in die Kernschneideausrüstung integriert, um die Lamellen automatisch auf dem Kernstapel zu positionieren. Es übernimmt die geschnittenen Lamellen von der Schneidlinie, transportiert sie über Förderbänder zur Stapelposition und legt sie präzise ausgerichtet ab. Der E-Stapler sorgt für eine gleichbleibende Stapelqualität über Tausende von Laminierungen hinweg.
F7: Was ist die typische Stapelreihenfolge für einen E-Typ-Transformatorkern?
Die Stapelreihenfolge für einen E-Typ-Kern umfasst abwechselnde Laminierungen der Mittelschenkel mit Laminierungen der Außenschenkel in einem bestimmten Muster. Förderbänder transportieren jede Lamelle an die vorgesehene Position, wobei das System zwischen der Mitten-, Außen- und Jochplatzierung rotiert. Durch diese Reihenfolge wird der Kern Schicht für Schicht aufgebaut, bis die volle Höhe erreicht ist.
F8: Welche Qualitätskontrollmaßnahmen werden beim Kernstapeln angewendet?
Zu den Qualitätskontrollmaßnahmen gehören Echtzeit-Lasermessungen zur Höhenüberwachung, Bildverarbeitungssysteme zur Dimensionsüberprüfung, Sensorrückmeldung zur Kraftsteuerung und Datenprotokollierung zur Rückverfolgbarkeit. Diese Systeme erkennen und korrigieren Abweichungen während des Stapelvorgangs, um eine gleichbleibende Qualität sicherzustellen.
-
Mobil
+86-18351152766
-
E-Mail
479279940@qq.com
-
Adresse
Park Nr. 3, Dorf Jiangcun, Stadt Liangxu, Bezirk Jiangyan, Stadt Taizhou, Provinz Jiangsu, China


Urheberrecht© Jiangsu Jingtianxia Electric Technology Co., Ltd. Rights Reserved.Specializing In Transformer Core Manufacturing